Come ridurre i mancanti in produzione? Il caso che smonta la teoria del fornitore colpevole
Lunedì mattina, ore 8:15. Sala riunioni al primo piano, sopra il montaggio. Sul tavolo c’è la stampa: 210 righe di mancanti. Il responsabile di produzione la scorre con l’evidenziatore, l’acquisti prende nota dei codici da sollecitare, il commerciale chiede se la commessa 4471 partirà entro venerdì.
La risposta è quella di ogni lunedì: «Vediamo cosa riusciamo a recuperare».
Quarantacinque minuti dopo la riunione finisce. Nessuno ha deciso niente di strutturale: si è deciso cosa sollecitare per primo. La settimana successiva la stampa avrà 215 righe.
Questa scena l’abbiamo vista in decine di stabilimenti. È il punto di partenza del progetto che raccontiamo qui.
Il contesto
Azienda meccanica, circa 140 persone, produzione mista su commessa e a catalogo, tre linee di montaggio, oltre 6.000 codici a distinta.
I sintomi dichiarati in fase di analisi iniziale:
- ordini spediti incompleti o in ritardo, con OTD (On Time Delivery) al 78%
- montaggi lasciati “aperti” in attesa del componente, con ripresa successiva del lavoro
- una quantità di ore non censita spesa a cercare, sollecitare, spostare, ricontare
- una convinzione diffusa e mai verificata: «è colpa dei fornitori»
L’ultimo punto è quello che ci interessava di più. Non perché fosse falso, ma perché era non misurato.
Prima regola: definire cosa vuol dire “mancante”
La prima settimana non abbiamo toccato il processo. Abbiamo fatto una cosa meno spettacolare e molto più decisiva: abbiamo definito operativamente il termine “mancante”.
Sembra banale. Non lo è. Chiedendo in giro sono emerse quattro definizioni diverse, tutte in uso contemporaneamente:
| Chi | Cosa intende per “mancante” |
|---|---|
| Montaggio | Il pezzo non è nel kit quando serve |
| Magazzino | Il codice ha giacenza a sistema pari a zero |
| Acquisti | L’ordine al fornitore non è ancora arrivato |
| Pianificazione | Il fabbisogno non è coperto alla data di lancio |
Quattro definizioni significa quattro liste, quattro priorità e nessun dato confrontabile. Abbiamo adottato una sola definizione, quella del cliente interno che subisce il problema: un componente è mancante quando non è fisicamente disponibile al bordo linea nel momento in cui la fase di montaggio lo richiede. Tutto il resto è una causa, non una definizione.
Da quel momento la lista è diventata una sola. E, per la prima volta, misurabile.
Otto settimane di raccolta dati
Abbiamo introdotto una scheda di registrazione minima — sei campi, compilabile in venti secondi dal capo turno — e l’abbiamo tenuta per otto settimane su tutte e tre le linee.
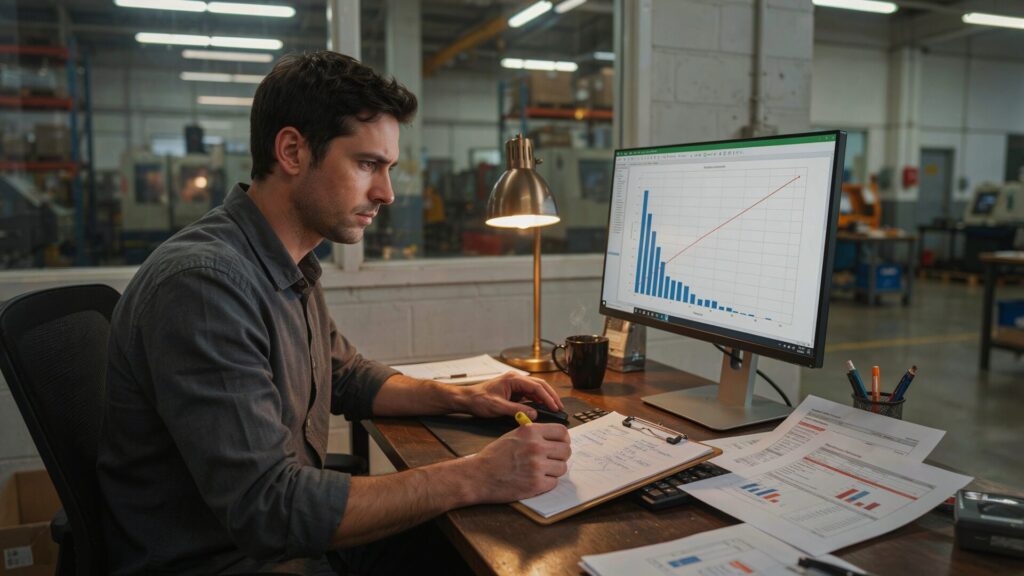
Risultato: 1.847 righe di mancante classificate per causa radice.
Il Pareto ha ribaltato la narrazione aziendale:
| Causa | Peso |
|---|---|
| Materiale presente a magazzino ma non reperibile (giacenza non affidabile, ubicazione errata, prelievi non registrati) | 31% |
| Fabbisogno generato in ritardo (distinta rilasciata dopo il lancio, modifiche tecniche in corsa) | 24% |
| Ritardo effettivo del fornitore | 18% |
| Materiale impegnato su una commessa e prelevato per un’altra (“cannibalizzazione”) | 13% |
| Scarto o non conformità non ripianificati | 9% |
| Altro | 5% |
Il dato che ha cambiato la conversazione in direzione è questo: l’82% dei mancanti nasceva dentro lo stabilimento. Il fornitore, imputato storico, pesava per meno di un quinto.
L’azienda aveva passato due anni a sollecitare fornitori per risolvere un problema che, per quattro quinti, era suo.
Le contromisure (nell’ordine in cui le abbiamo introdotte)
Nessun software nuovo. Nessun investimento significativo. Regole, standard e disciplina.
- Verifica kit a T-10 giorni. Dieci giorni lavorativi prima del lancio, il kit di commessa viene verificato fisicamente, non a sistema. Ogni scostamento apre un’azione con un responsabile e una data. Il problema si scopre quando c’è ancora tempo per risolverlo, non la mattina del montaggio.
- Blocco della cannibalizzazione. Il materiale allocato a una commessa non può essere prelevato per un’altra senza autorizzazione formale del pianificatore. Prima accadeva ogni giorno, senza traccia: si spegneva un incendio accendendone un altro più a valle.
- Standard di prelievo e di registrazione. Il 31% del Pareto era, alla radice, un problema di affidabilità della giacenza. Abbiamo standardizzato il momento della registrazione (all’atto del prelievo, non a fine turno), rivisto le ubicazioni dei 200 codici più movimentati e introdotto l’inventario ciclico per classe ABC.
- Ripianificazione automatica dello scarto. Ogni non conformità che distrugge un componente genera immediatamente un nuovo fabbisogno. Prima il pezzo scartato “spariva” e riappariva come mancante due settimane dopo, in montaggio.
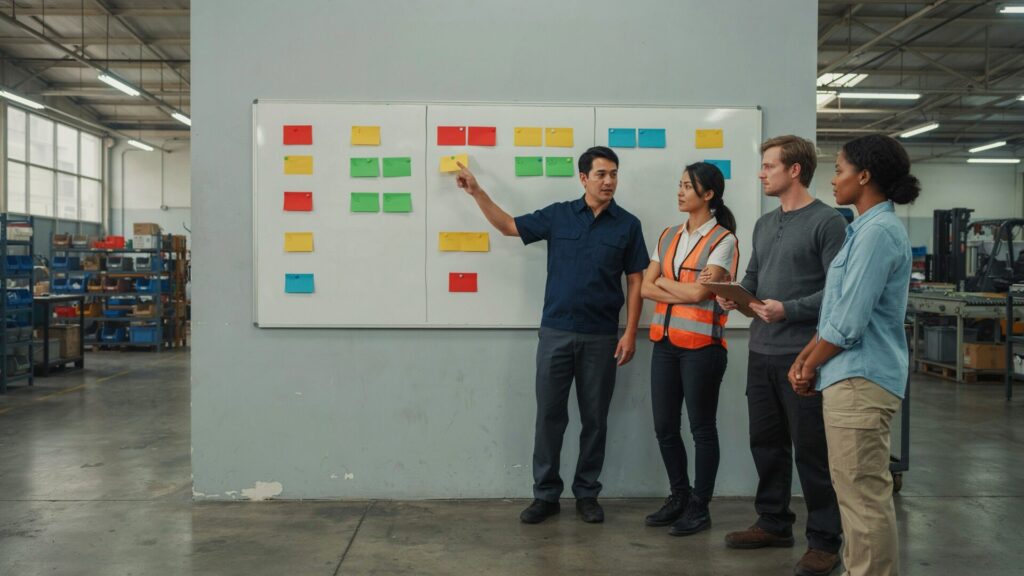
- La riunione mancanti è cambiata. Da 45 minuti seduti attorno a una stampa a 10 minuti in piedi davanti a un tabellone, con tre sole domande: cosa è fuori standard, chi ha in carico l’azione, entro quando. Le cause ricorrenti non si discutono più al lunedì: alimentano il piano di miglioramento mensile.
I risultati a quattro mesi
| Indicatore | Prima | Dopo 4 mesi |
|---|---|---|
| Righe di mancante aperte (media al lunedì) | 210 | 95 (−55%) |
| OTD | 78% | 91% |
| Ore di ripresa montaggio per completamenti tardivi | base 100 | 60 (−40%) |
| Durata riunione mancanti | 45 min | 10 min |
Il risultato che il direttore di stabilimento ha citato per primo, però, non è in tabella: il lunedì mattina si è smesso di discutere di chi avesse ragione. Con una definizione condivisa e un dato sul tavolo, la riunione ha smesso di essere un tribunale ed è diventata un punto di controllo.
Tre cose che ci portiamo dietro da questo progetto
- Il mancante non è un problema di acquisti. È un indicatore di sistema: attraversa tecnico, pianificazione, magazzino, qualità e produzione. Assegnarlo a una funzione sola garantisce che non venga mai risolto.
- Senza definizione operativa non esiste misura. Quattro definizioni diverse producono quattro verità diverse, tutte difendibili e nessuna utile. È il passo che tutti vogliono saltare ed è quello che regge tutto il resto.
- La causa più frequente è quasi sempre la meno raccontata. La narrazione interna di un’azienda tende a puntare fuori dai confini — il fornitore, il cliente che cambia idea, il mercato. Otto settimane di dati raccolti seriamente costano poco e valgono più di due anni di opinioni.
Se in azienda esiste una riunione mancanti che si ripete uguale ogni lunedì, il problema non è la lista: è il fatto che nessuno stia misurando perché quella lista si rigenera.
👉 Vuoi capire come si applica alla tua realtà produttiva?
Il team Crossnova affianca le aziende manifatturiere nell’analisi e nel ridisegno dei processi operativi, con percorsi di consulenza sul campo e di formazione Lean Six Sigma attraverso Crossnova Academy.
